
Door het wereldwijde energietekort heeft het energieverbruik in het breekproces steeds meer aandacht gekregen. Sinds de introductie van de hogedrukwalsmolen eind jaren tachtig wordt deze voornamelijk gebruikt in de cementindustrie en in individuele non-ferrometaalmijnen. De cementindustrie profiteert van deze zeer efficiënte apparatuur die energie en staalverbruik bespaart.
De hoeveelheid gemalen erts in de metallurgie en mijnbouw is aanzienlijk, en de meeste metaalertsen zijn hard en moeilijk te vermalen. Momenteel zijn de problemen met energieverbruik, staalverbruik en efficiëntie van kogelmolens relatief prominent, en wordt het ertswinningspercentage ook ernstig beïnvloed door de maalmethode. De hogedrukwalsmolen wordt veelvuldig gebruikt in de metallurgie en mijnbouw en is wereldwijd toonaangevend. Dit is het resultaat van de voortdurende exploratie en ontwikkeling door binnenlandse fabrikanten van apparatuur in de afgelopen jaren, en uiteindelijk het succes ervan.
Technische kenmerken van de HUATE HPGM hogedrukwalsmolen
HUATE MAGNET
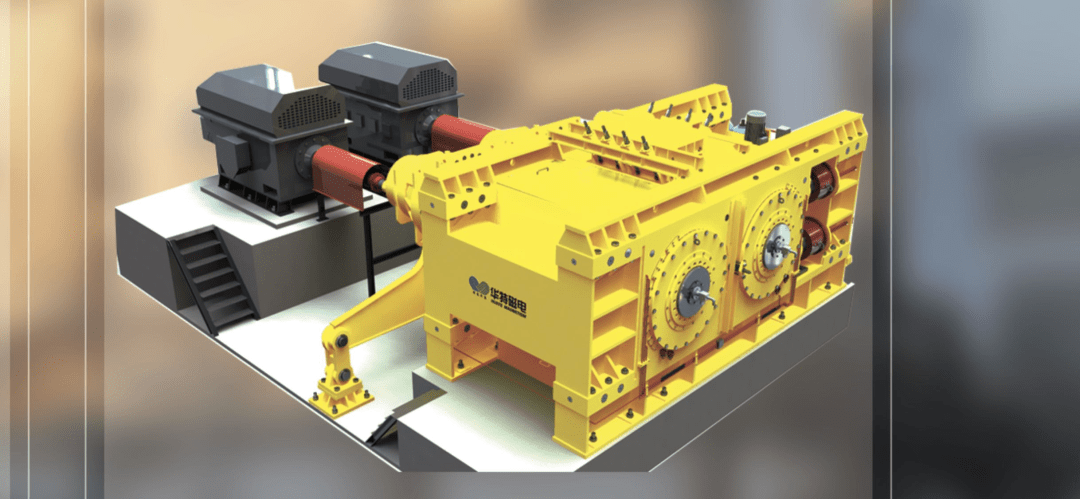
Het verschil tussen een hogedrukwalsmolen en traditionele breekinstallaties.
De hogedrukwalsmolen lijkt qua vorm sterk op de traditionele dubbele walsbreker, maar er zijn twee essentiële verschillen.
Een van de voordelen is dat de hogedrukwalsmolen quasi-statisch breken toepast, wat een energiebesparing van ongeveer 30% oplevert in vergelijking met impactbreken;
Ten tweede implementeert het materiaallaagvergruizing, waarbij materialen onderling worden verpulverd met een hoge vergruizingsefficiëntie. De extrusiespanning tussen de materialen kan worden aangepast door de roldruk. Twee rollen draaien in tegengestelde richting, waarvan één vast is en de andere een verstelbare afstand heeft. De druk tussen de rollen kan doorgaans 1500 tot 3000 atmosfeer bedragen, en de verpulverde producten kunnen een grootte van 2 mm bereiken. Dit resulteert in "meer vergruizing en minder vermaling" en is daarmee een nieuw type vergruizingsmachine dat vermaling vervangt door vergruizing. Dankzij de krachtige werking verpulvert het niet alleen het materiaal, maar breekt het ook de interne structuur van de materiaaldeeltjes, waardoor de vergruizingscapaciteit aanzienlijk wordt verbeterd.
De hogedrukwalsmolen bestaat uit een elektrisch invoerapparaat, een materiaalblokkeringsapparaat, een aandrijfmechanisme, een hydraulisch laadapparaat, een ondersteuningsmechanisme, dynamische en statische walscomponenten, enzovoort.
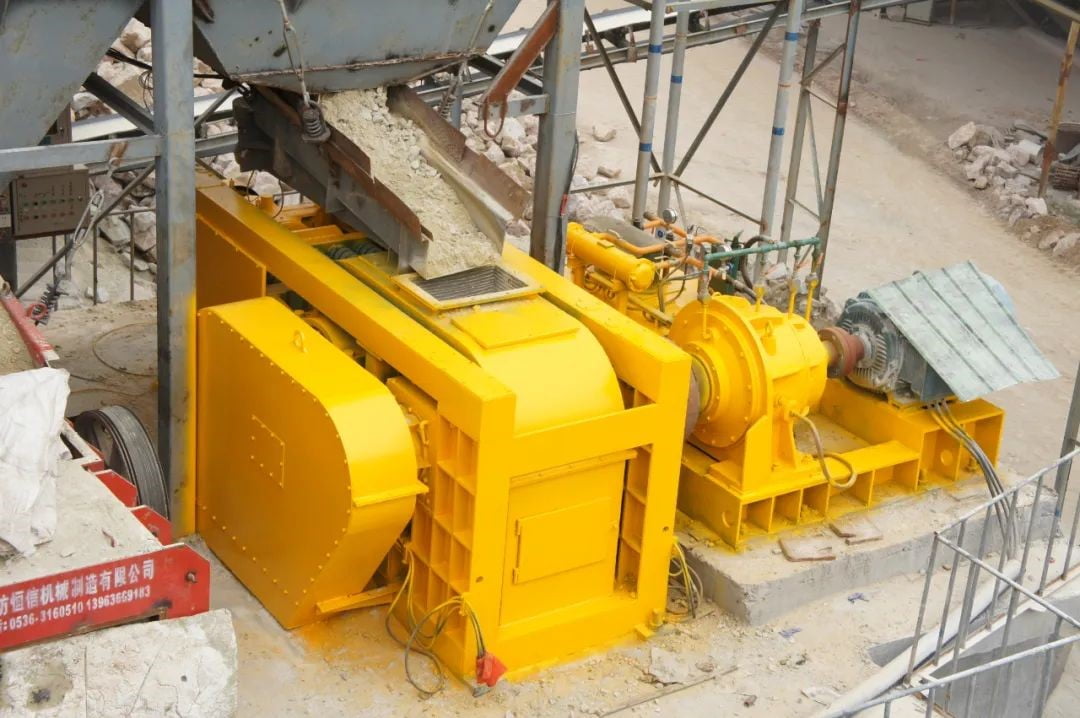
Werkterrein van de HUATE HPGM hogedrukwalsmolen
Typisch procesverloop van een hogedrukwalsmolen in ertsbewerking.
1. Natte-staartafvoerproces in een gesloten walsmolen voor grofkorrelig materiaal
Bij het verwerken van erts met deze machine is het afvoeren van het natte restmateriaal van grofkorrelige walsmolens in een gesloten circuit een veelvoorkomend proces. De volgende afbeelding toont het belangrijkste procesverloop:
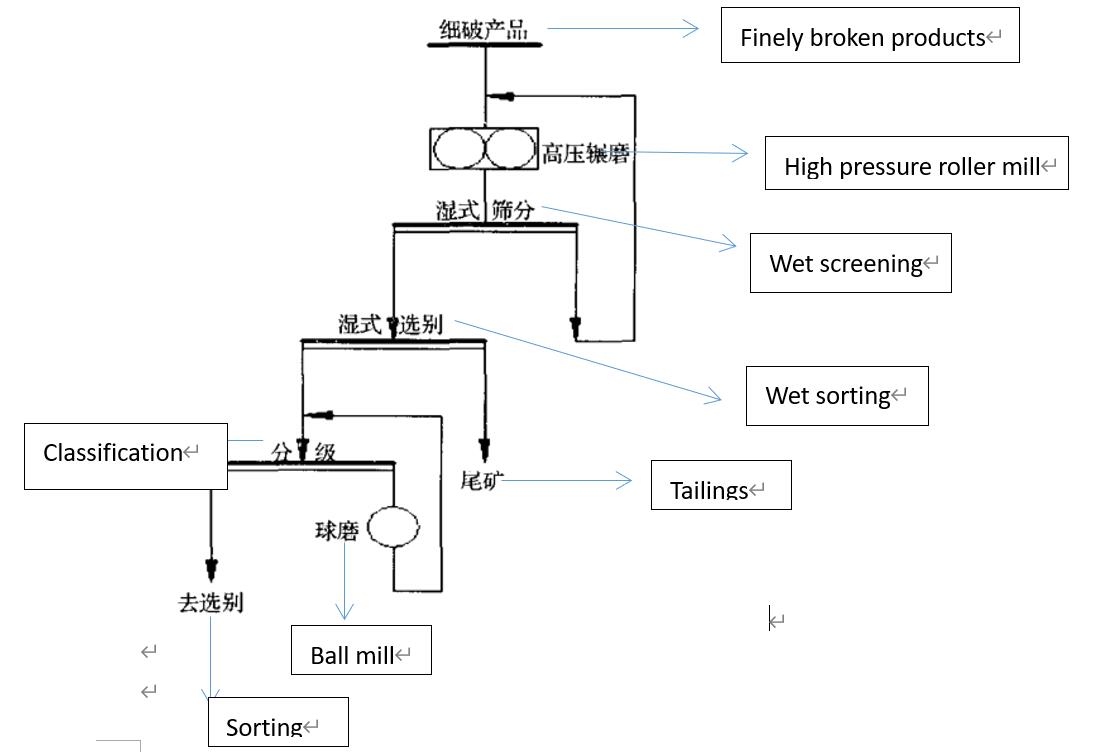
Stroomschema van het natte-staartafvoerproces in een gesloten walsmolen voor grofkorrelig materiaal
Bij de specifieke toepassing van dit proces wordt de schuurkoek hoofdzakelijk gezeefd via een gesloten circuit, zodat de deeltjesgrootte van het product dat door de hogedrukwalsmolen wordt verwerkt, altijd binnen een bereik kan worden gehouden dat zeer geschikt is voor sortering en residu, en uiteindelijk het doel van het vooraf afvoeren van het residu wordt bereikt.
1. Gedeeltelijk kogelmaalproces van een gesloten walsmolen
Uit een groot aantal productieprocessen en bijbehorende tests is gebleken dat de ertsen die met de hogedrukwalsmolen worden verkregen, niet alleen een fijnere deeltjesgrootte hebben, maar ook een aanzienlijk hoger gehalte aan mineraalpoeder vertonen. Het gehalte aan materiaal met een deeltjesgrootte kleiner dan 0,2 mm kan oplopen tot 30-40%. Materiaal met deze fijnheid voldoet in de meeste gevallen aan de eisen voor ertssortering, waardoor de sortering direct na de classificatie kan plaatsvinden.
Tegelijkertijd kan er tijdens het gebruik van een hogedrukwalsmolen voor ertsveredeling en ertsvergruizing, onder invloed van het nevenmateriaaleffect, een klein deel ertsdeeltjes met een te grote deeltjesgrootte in de extrusiekoek achterblijven. Als dit deel direct wordt gebruikt tijdens het maal- of vergruisproces, zal de bijbehorende werkstroom sterk fluctueren, wat een negatieve invloed kan hebben op de vergruisproductie.
Om dergelijke problemen te voorkomen tijdens de verwerking van erts met mechanische apparatuur, is het daarom noodzakelijk om de materiaalkoek na extrusie door de hogedrukwalsmolen in een gesloten circuit te zeven. Op deze manier kan de deeltjesgrootte van het product in de koek nauwkeurig worden gecontroleerd, waardoor procesfluctuaties als gevolg van de toevoer van erts met een te grote deeltjesgrootte naar de kogelmolen worden voorkomen. Dit erts wordt vervolgens direct naar het selectieproces geleid. Deze methode leidt niet alleen tot een aanzienlijke vermindering van de hoeveelheid erts die aan de kogelmolen wordt toegevoerd, maar voorkomt ook effectief oververmalen van fijnkorrelig erts, waardoor de efficiëntie en kwaliteit van de ertsbewerking aanzienlijk worden verbeterd.
3 Andere vormen van typische processtroomprocessen
Naast de twee meest gebruikte processen hierboven, zijn er nog een aantal andere gangbare processen bij het breken en verwerken van ertsen met behulp van walsmolens. Een daarvan is het kogelmalen in een open walsmolen, waarbij alle deeltjesgrootteklassen worden verwerkt.
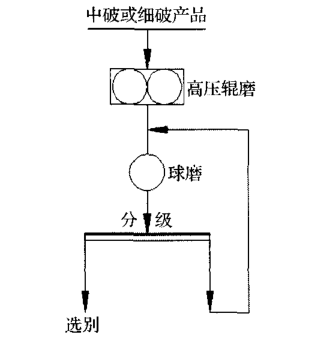
Stroomschema van het kogelmaalproces in een open walsmolen
De andere methode is het kogelmolenproces in de vorm van een rollenslijpmachine die het snijmateriaal ronddraait. Hieronder volgt het belangrijkste processtroomschema: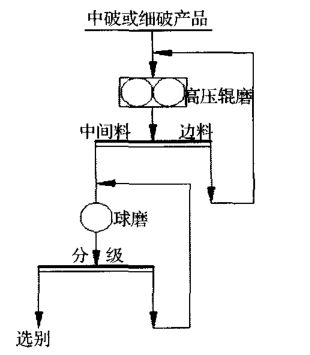
Stroomschema van het kogelmaalproces in de vorm van materiaalcirculatie langs de slijprand van de rol
Toepassingsvoorbeeld van de HUATE HPGM hogedrukwalsmolen
HUATE MAGNET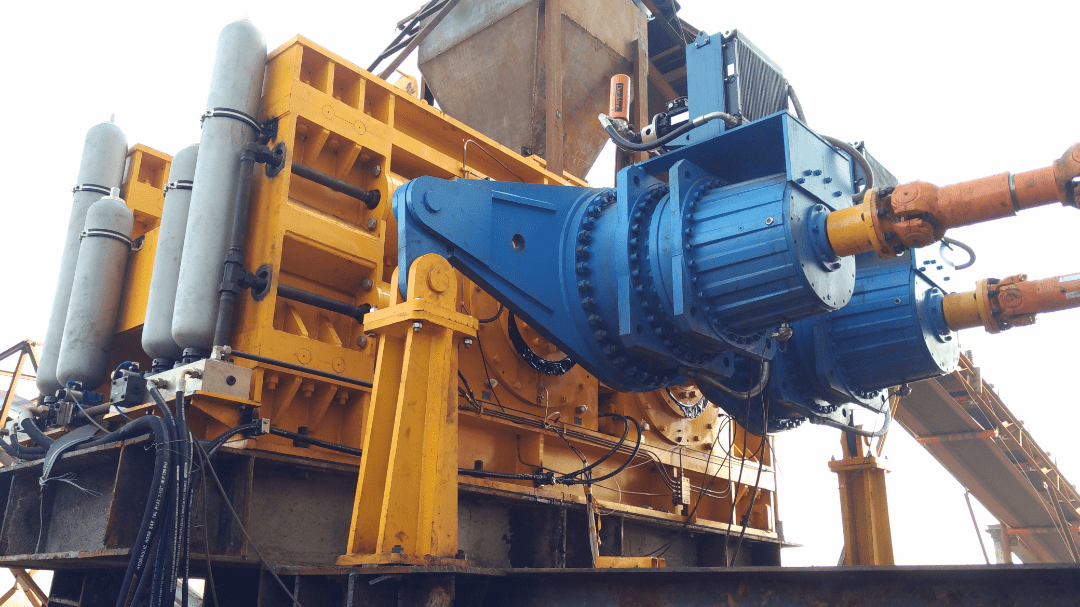
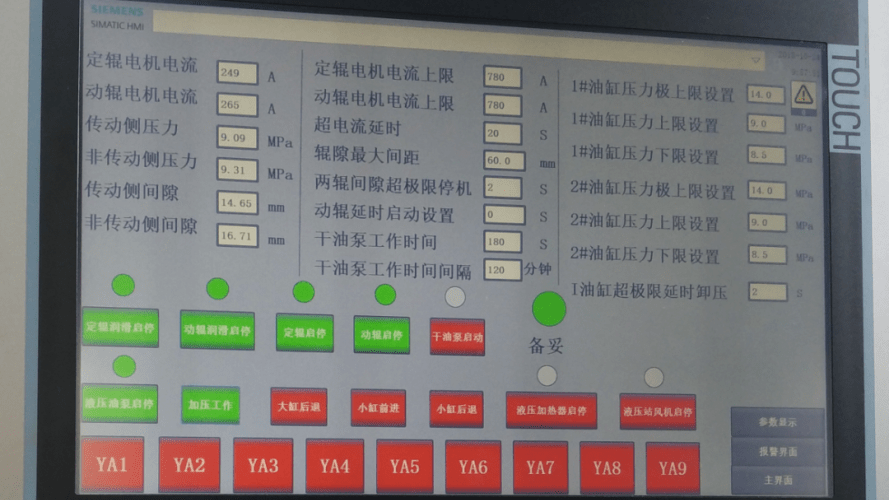
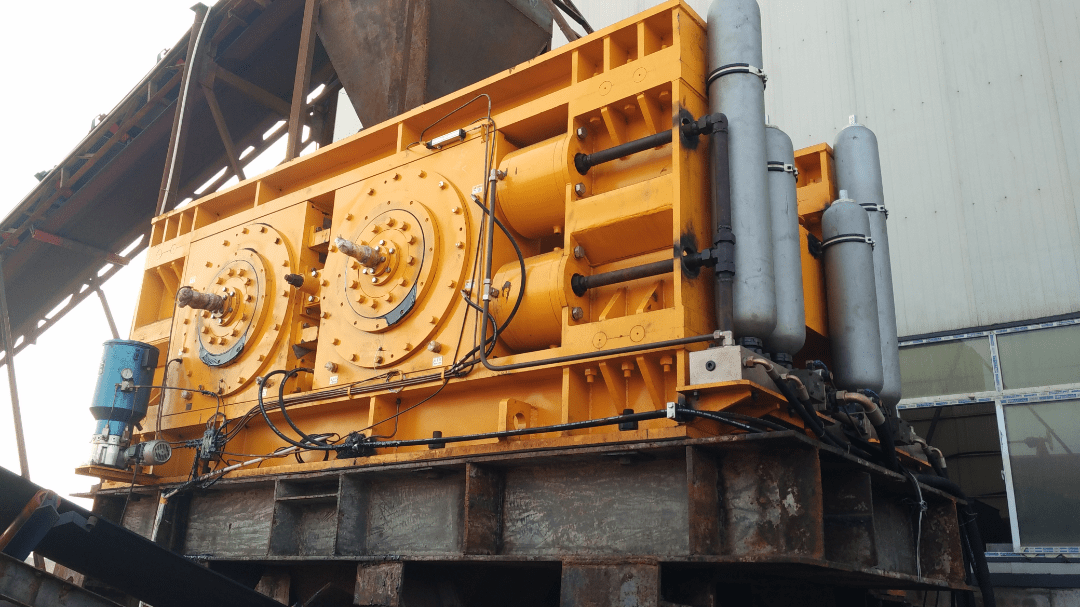
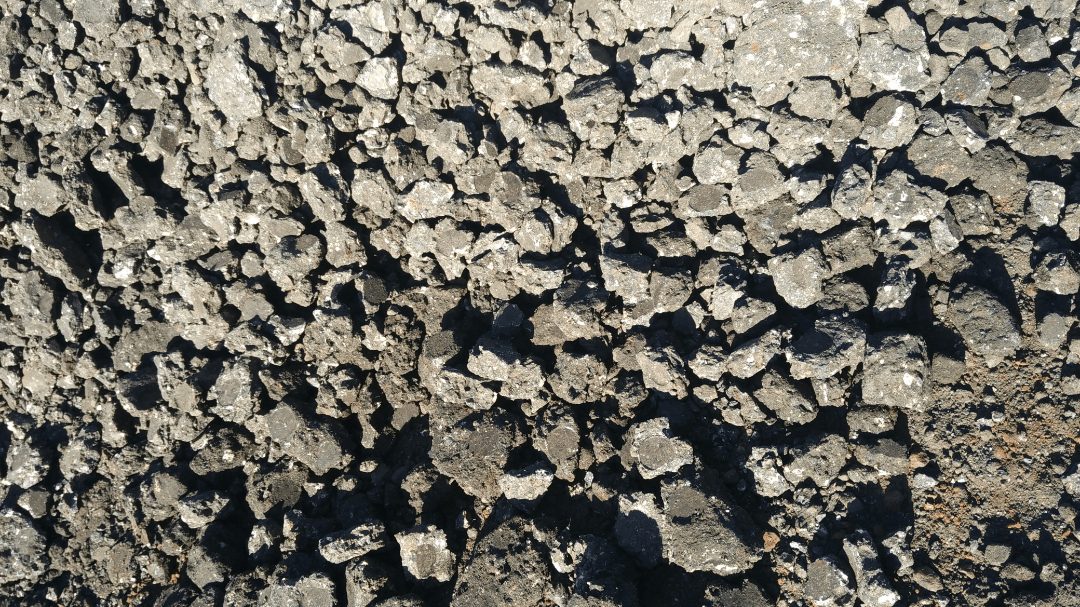
De HPGM1480 hogedrukwalsmolen wordt gebruikt in een grote concentrator in Noord-China.
Geplaatst op: 11 juli 2022